生物有机肥和普通有机肥的分水岭,不在有机质含量,而在有效活菌数。按 NY 884-2012《生物有机肥》标准,产品必须满足有效活菌数 ≥0.20 亿/g、有机质 ≥40.0%、水分 ≤30.0%、pH 5.5~8.5、有效期 ≥6 个月。只要活菌数这一项不达标,有机质再高也只能按普通有机肥卖,溢价直接归零。
而现实中很多产品标称含菌 2 亿/克,到农户手里活菌不足千万——问题往往不在储存运输,而在造粒与烘干环节。高温、高剪切、长时间受热,任何一个失控都足以让投入不菲的菌种全军覆没。
生物有机肥添加的多是枯草芽孢杆菌、地衣芽孢杆菌、胶冻样芽孢杆菌等。要理解温度为什么致命,得分清两种形态:
营养细胞(活跃繁殖态)对热极其敏感。研究显示,枯草芽孢杆菌的营养细胞在 70~80℃ 加热 10~30 分钟即失活,60~70℃ 也会部分失活。而菌剂产品发挥作用靠的正是这些能代谢繁殖的活体细胞。
芽孢(休眠态)耐热性强得多。芽孢杆菌能长期耐受 60℃ 高温,120℃ 下可存活 20 分钟,常规灭菌需 121℃ 高压蒸汽维持 15~30 分钟。有研究显示 5 株芽孢杆菌经 80℃ 水浴 40 分钟全部存活,90℃ 水浴 20 分钟存活 35%~70%,100℃ 水浴 10 分钟仍有 30%~50% 存活。
但存活不等于有效。芽孢处于休眠状态,需要在适宜环境下萌发成营养细胞才能固氮、解磷、抗病。高温处理后即使芽孢存活,萌发率与定殖能力也会显著下降。更关键的是——生物有机肥里并非只有芽孢杆菌,很多配方还含乳酸菌、酵母菌、放线菌、淡紫拟青霉等,这些菌种耐热性差得多:80℃ 处理 5 分钟,乳酸杆菌、酵母菌损失达 70%~80%;95℃ 处理 2 分钟损失 98%~99%。
温度一旦超过 130℃,固氮菌、解磷菌等有益微生物会大量死亡,同时部分有机质(如腐殖酸)会被碳化,肥效显著下降。
烘干温度升高的代价不只是菌死。测试表明,干燥温度从 90℃ 升到 110℃ 时,颗粒硬度只提升约 1N/颗,但有机质损失率从 8% 增至 15%。传统高温烘干(120~150℃)的代价更明显:
烘干方式 | 温度 | 有机质损失率 | 氮素挥发增加 | 活菌存活情况 |
|---|---|---|---|---|
传统高温烘干 | 120~150℃ | 15%~20% | 8%~12% | 菌群基本团灭 |
中温烘干 | 90~110℃ | 8%~15% | 中等 | 部分功能菌失活 |
低温慢烘 | 40~75℃ | <5% | 减少约 60% | 芽孢杆菌存活率 >90% |
湿法造粒免烘 | 常温,温升<30℃ | 保存率 ≥92% | ≤3% | 活菌保留 |
另一个隐蔽危害是颗粒"假干"。高温急烘会让颗粒表面瞬间硬化、内部水分无法散发,形成外干内湿,后期储存极易返潮、结块、粉化。纤维类物料超过 150℃ 还会焦化变黑,品相直接报废。
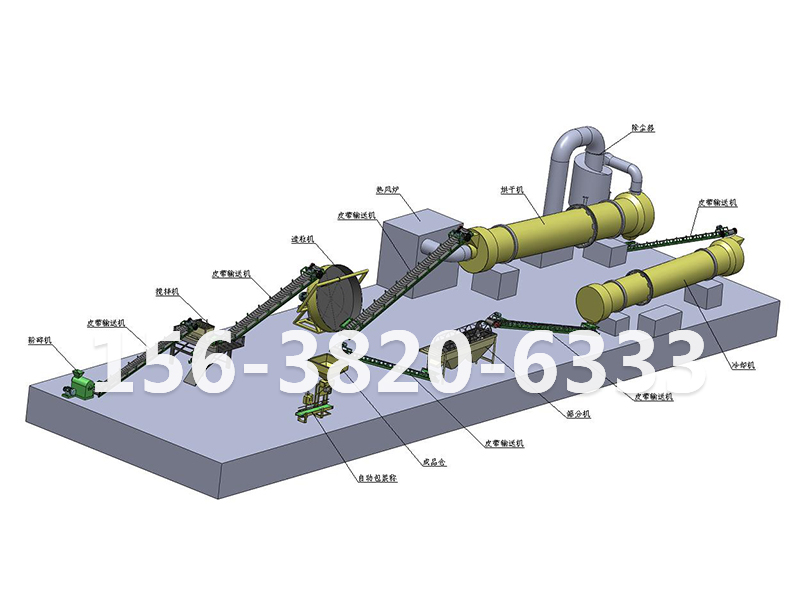
行业验证过的成熟路线是圆盘造粒 + 低温烘干,核心原则是"低温、快速、短时":
参数 | 控制值 |
|---|---|
进风温度 | 60~70℃ |
物料温度 | 严格 ≤50℃(部分工艺取 ≤60℃) |
停留时间 | 15~25 分钟 |
出料含水率 | 12%~14%(包装安全线) |
网带烘干温度 | 40~80℃ 可精确调控 |
菌剂添加时机 | 造粒完成后、烘干前的低温环节 |
包装前温度 | 冷却至室温,防余热闷包 |
低温烘干设备通常采用三级或多级翻板式/网带式结构,热风自下而上穿透料层,在低温条件下靠增大风量、加强传热来弥补温度不足。相比转筒烘干,网带机还能把工作温度精准压在 45~60℃,活菌存活率稳住九成以上;物料静态缓烘,颗粒不易破碎,粉尘量远低于转筒。
三个落地细节不能省:
菌剂添加时机——必须在造粒完成后、烘干前的低温环节喷接种液或拌入菌粉,避免造粒机械损伤与烘干高温的双重打击
烘干均匀性——料层厚度、热风风速需精确匹配,严防局部过热形成"菌种死区",建议配多点温度在线监测与自动调风系统
冷却与包装衔接——烘干后颗粒必须经冷却段降至室温方可包装,余热闷包会造成二次热损伤,前功尽弃
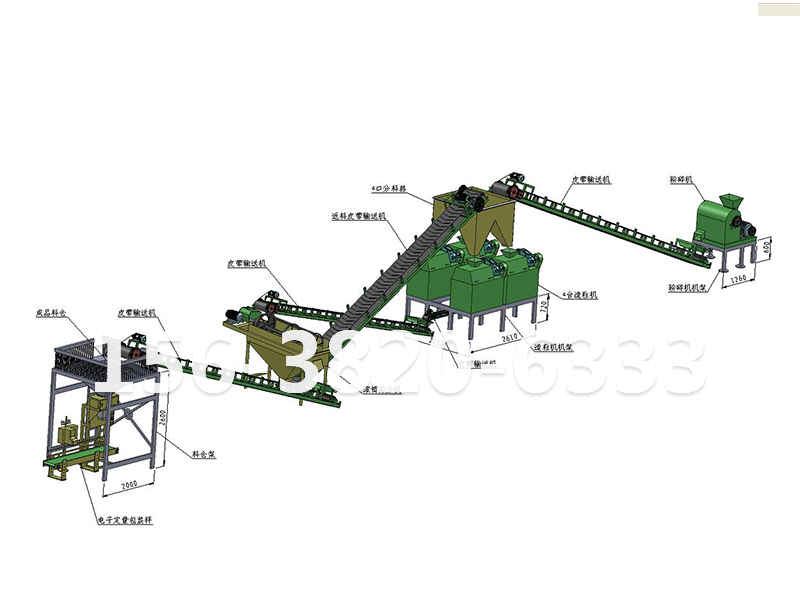
新型搅齿/湿法造粒机提供了另一种思路——物料在含水率 20%~40% 条件下直接造粒,发酵后的高湿物料不经干燥、不经粉碎即可成球,常温下物料温升小于 30℃。
这条路线的优势很硬:省掉回转式烘干机、热风炉及配套风机除尘,整线初始投资降低 20%~30%,干燥成本直降约 40%,车间面积减少约 30%;同时有机质保存率达 92% 以上,氮素损失控制在 3% 以内,活菌保留很好。缺点是成品含水率偏高(20%~30%),需注意包装与储存防霉。
 156 3820 6333