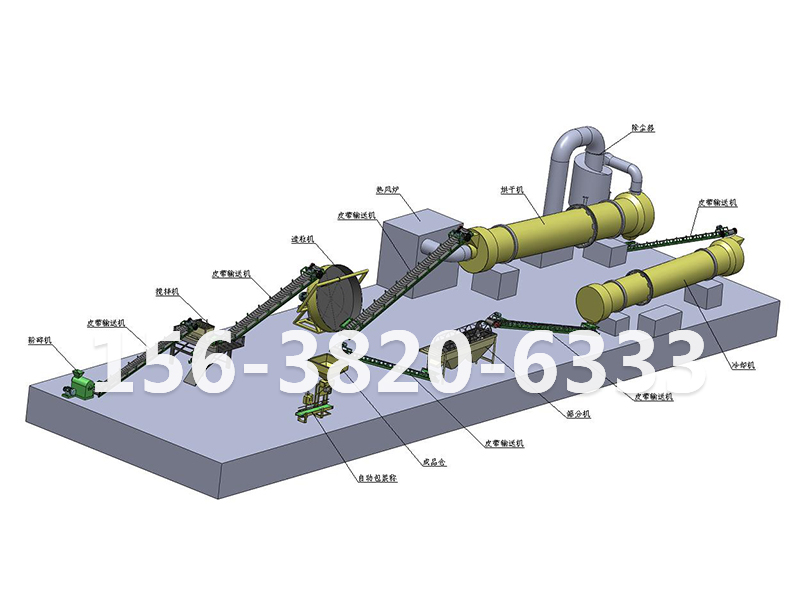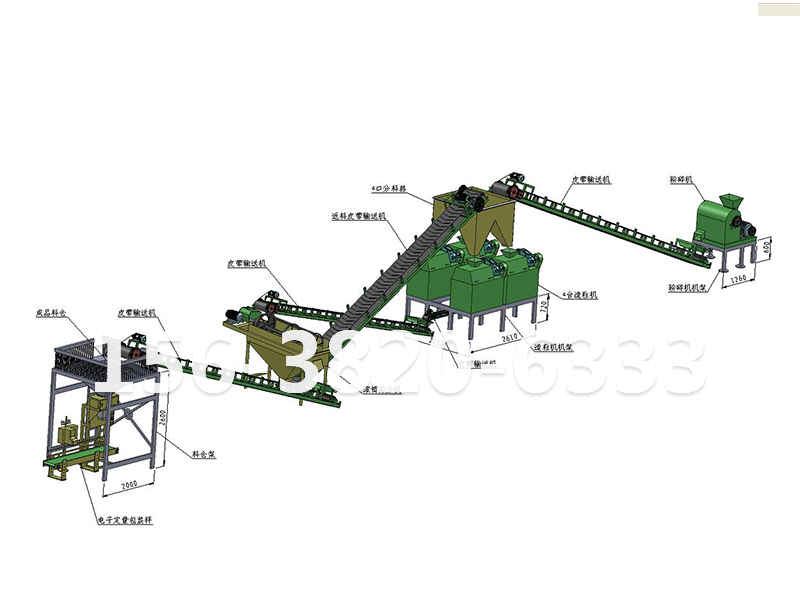
干法造粒的核心是一套闭路循环:粉料经对辊挤压成片,片料破碎整粒后进入筛分,合格颗粒作为成品排出,不合格部分返回前端重新挤压。这套循环接得对不对,直接决定返料比的高低和整线产能能否达标。“接”的本质,是给筛分出来的每一种物料找到正确的去向,而不是把所有筛下物一股脑送回造粒机。
三条返回路径,去向不能混
标准的三出口筛分机把破碎整粒后的物料分成三类:合格颗粒、大颗粒、细粉。合格颗粒直接进入成品仓或包装工段;大颗粒返回切割/整粒刀组再破碎,而不是回到对辊——它需要的是“打小”,不是“重新挤压”;细粉则返回中转料仓或原料仓,与新料混合后再次进入挤压环节。部分配置中,大颗粒和细粉会合并返回粉碎/挤压环节,但从效率上看,大颗粒走整粒、细粉走料仓的分工更合理:大颗粒已经具备一定密度,再整粒的成本低于重新过辊;细粉需要的是与新粉料均匀混合后重新喂入,直接回造粒机反而容易造成喂料波动。
接完管路,还要接对输送方式
三条路径的物料状态不同,输送设备也要分开选。细粉流动性好但易扬尘,真空上料或螺旋输送是常见选择,密闭性好、路径灵活;大颗粒有一定重量和磨蚀性,皮带输送或斗提更耐用;合格颗粒去包装的路径则以皮带或斗提为主。如果整线产量不大,用一条返料皮带把细粉和大颗粒合并送回前端,也能跑通,但前提是大颗粒已经过破碎、粒度接近细粉,否则混合后的返料会拉低对辊的咬合稳定性。返料输送的通过能力要按“产品量×循环倍数”留余量,不能按成品产量等额配置,否则循环负荷一上来,皮带和筛分先成为瓶颈。
返料比:接得好不好,看这个数
闭路循环接通的标志,不是“料能回去”,而是返料比稳定在一个可控区间。干法造粒的返料率并不低,筛分闭路中细粉和超径块全部回流时,返料率可占到进料量的40%—70%;即便优化较好的系统,返料占比也可能在15%—25%左右。返料比偏高,意味着大量物料在系统里空转,筛分、输送和挤压的有效产能被吃掉;返料比过低,则往往是筛分过粗或成型率虚高的假象。调试时先稳住辊隙、液压压力和喂料速度这三个参数:辊隙过大挤压不足、细粉返料增多,辊隙过小则容易闷机;喂料忽多忽少会让料层波动,成型率跟着起伏。把返料比作为调试的“仪表盘”,比单独盯某一台设备的电流更直接。
调试顺序:从空载到带料,一段一段接通
新线或改造后的系统,建议按“筛分→输送→返料点→造粒主机”的顺序逐段带料调试。先单独跑筛分,确认三出口的分料比例和筛网张紧状态;再跑返料输送,确认细粉和大颗粒在输送过程中不串料、不堵溜槽;然后把返料按设计比例掺入新料,观察中转料仓的料位是否稳定;然后联动对辊主机,用连续2—3个批次的返料比变化判断循环是否收敛。常见的堵点集中在筛网糊孔和溜槽积料:细粉吸潮后容易在筛面和溜槽死角粘附,压缩空气反吹和溜槽倾角是成本很低的预防手段。如果返料中细粉占比持续偏高,优先回头查物料含水率和粉碎细度,而不是盲目加大筛网孔径。
把系统接通的检验标准压缩成一句话:大颗粒走得出去整粒、细粉回得来料仓、合格颗粒分得清楚、返料比稳在合理区间。干法造粒的闭路循环不怕有返料,怕的是返料走错路、走回头路。路径接对、输送配够、调试按段走,粉碎筛分返料这套“外围系统”才不会拖住造粒主机的产能。
 156 3820 6333