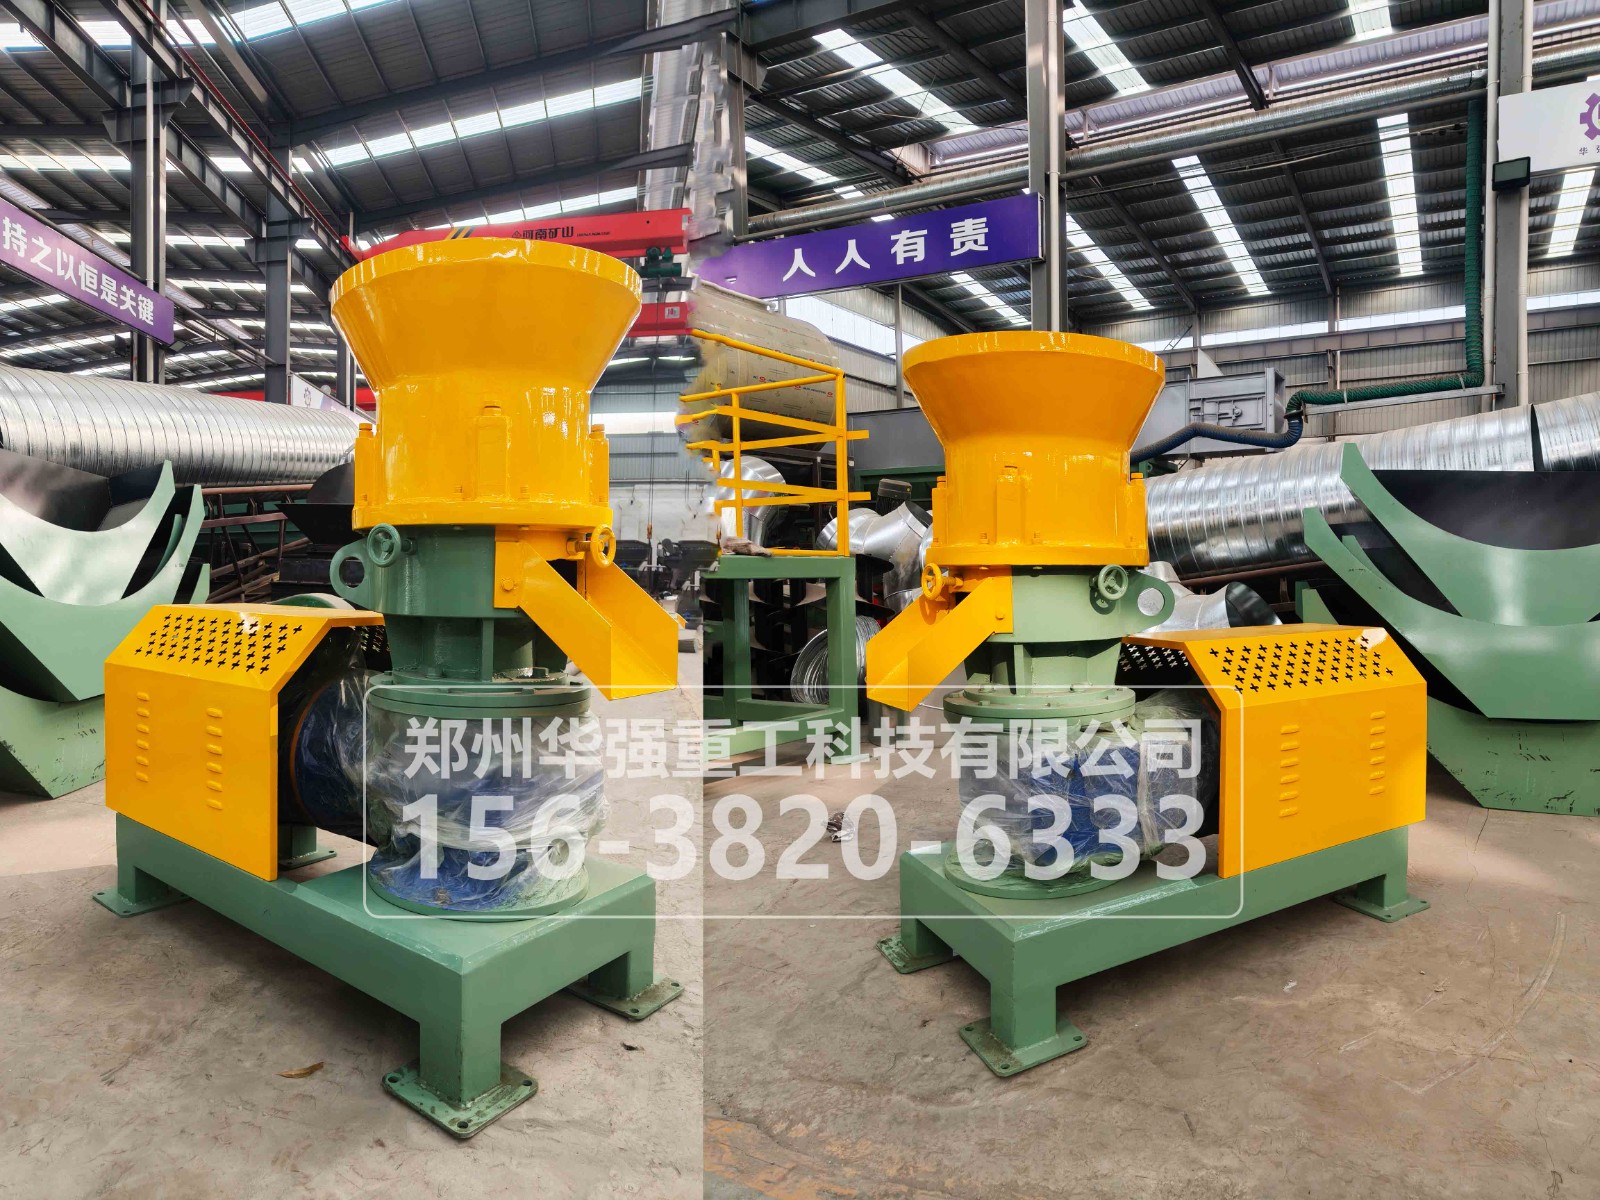
钾肥造粒机在对辊挤压造粒中,辊皮是核心易损件。氯化钾、硫酸钾等物料具有一定磨蚀性和腐蚀性,辊皮材质选不对,容易出现磨损快、粘辊、球窝变形、颗粒不均匀等问题。选型时应同时看耐磨性、耐腐蚀性、硬度、热处理工艺和更换成本。
| 材质 | 特点 | 适用场景 |
|---|
| 材质 | 特点 | 适用场景 |
|---|---|---|
| 65Mn | 成本较低,加工方便,耐磨性一般 | 低磨蚀粉料、小型设备 |
| 9Cr2Mo | 锻造合金钢,硬度高,耐磨性好 | 中高负荷挤压造粒、矿粉/盐类 |
| 高铬合金 | 耐磨性强,抗冲击能力较好 | 高磨蚀物料、连续化生产 |
| 不锈钢/铬系合金 | 耐腐蚀性较好,适合盐类物料 | 氯化钾、硫酸钾等氯盐类造粒 |
其中,9Cr2Mo属于锻造合金钢,经过调质、淬火、回火后,辊面硬度通常可达HRC55以上,耐磨性明显优于普通65Mn。高铬合金辊皮耐磨等级更高,适合长时间连续运行。氯化钾、硫酸钾含有氯离子,物料易吸湿,对辊面有一定腐蚀风险,因此不宜只追求硬度,还要兼顾耐腐蚀和脱模性能。
氯化钾、硫酸钾造粒:优先选耐腐蚀、耐磨兼顾的合金钢或不锈钢系辊皮,避免普通碳钢辊面快速点蚀。
物料磨蚀性强:可选9Cr2Mo或高铬合金辊皮,减少球窝磨损和颗粒变形。
小型生产线、预算有限:可选用65Mn辊皮,但需缩短检查周期,磨损后及时修复或更换。
规模化连续生产:建议选锻造合金辊皮,并确认辊面硬度、球窝精度和热处理工艺。
辊皮寿命不只取决于材质,还与以下因素有关:
物料水分:钾盐易吸湿,水分过高会粘辊,水分过低则需更高挤压压力,加速疲劳磨损。
给料均匀性:给料不均会造成辊面局部磨损,出现环状沟槽。
杂质控制:原料中混入铁屑、砂石等硬物,会划伤球窝,缩短辊皮寿命。
辊隙与压力:压力过高会增加辊面负荷,辊隙不当会影响成粒率和磨损速度。
脱模状态:球窝粘料、脱模不畅,会造成颗粒拉伤,也会加速辊面损伤。
辊皮更换周期没有固定标准,通常需结合物料硬度、运行班次、成粒率变化判断。普通材质辊皮在连续生产中可能数月就需要检查或更换;采用耐磨合金辊皮且工况稳定时,使用寿命可明显延长。
日常维护应做到:
每班检查辊面球窝是否磨损、粘料或崩缺;
保持进料均匀,避免断料、堆料;
原料进入造粒机前设置除铁、筛分装置;
控制物料水分在工艺范围内,防止粘辊;
定期检查轴承润滑、辊隙和液压系统;
辊面轻微磨损可修复,球窝严重变形应及时更换。
总体来看,钾肥造粒机辊皮选型不能只看价格,应结合氯化钾、硫酸钾的磨蚀性和腐蚀性选择合适材质。耐磨决定寿命,耐腐蚀决定稳定性,规范操作和维护则能进一步降低更换频率和停机成本。
 156 3820 6333