在有机肥干法挤压造粒生产中,水分控制是决定颗粒成型率、设备运行稳定性和成品品质的核心变量。很多操作工在调试时都会遇到颗粒松散、堵模、闷车等问题,追根溯源往往都指向一个参数:有机肥挤压造粒机进料水分要求多少?
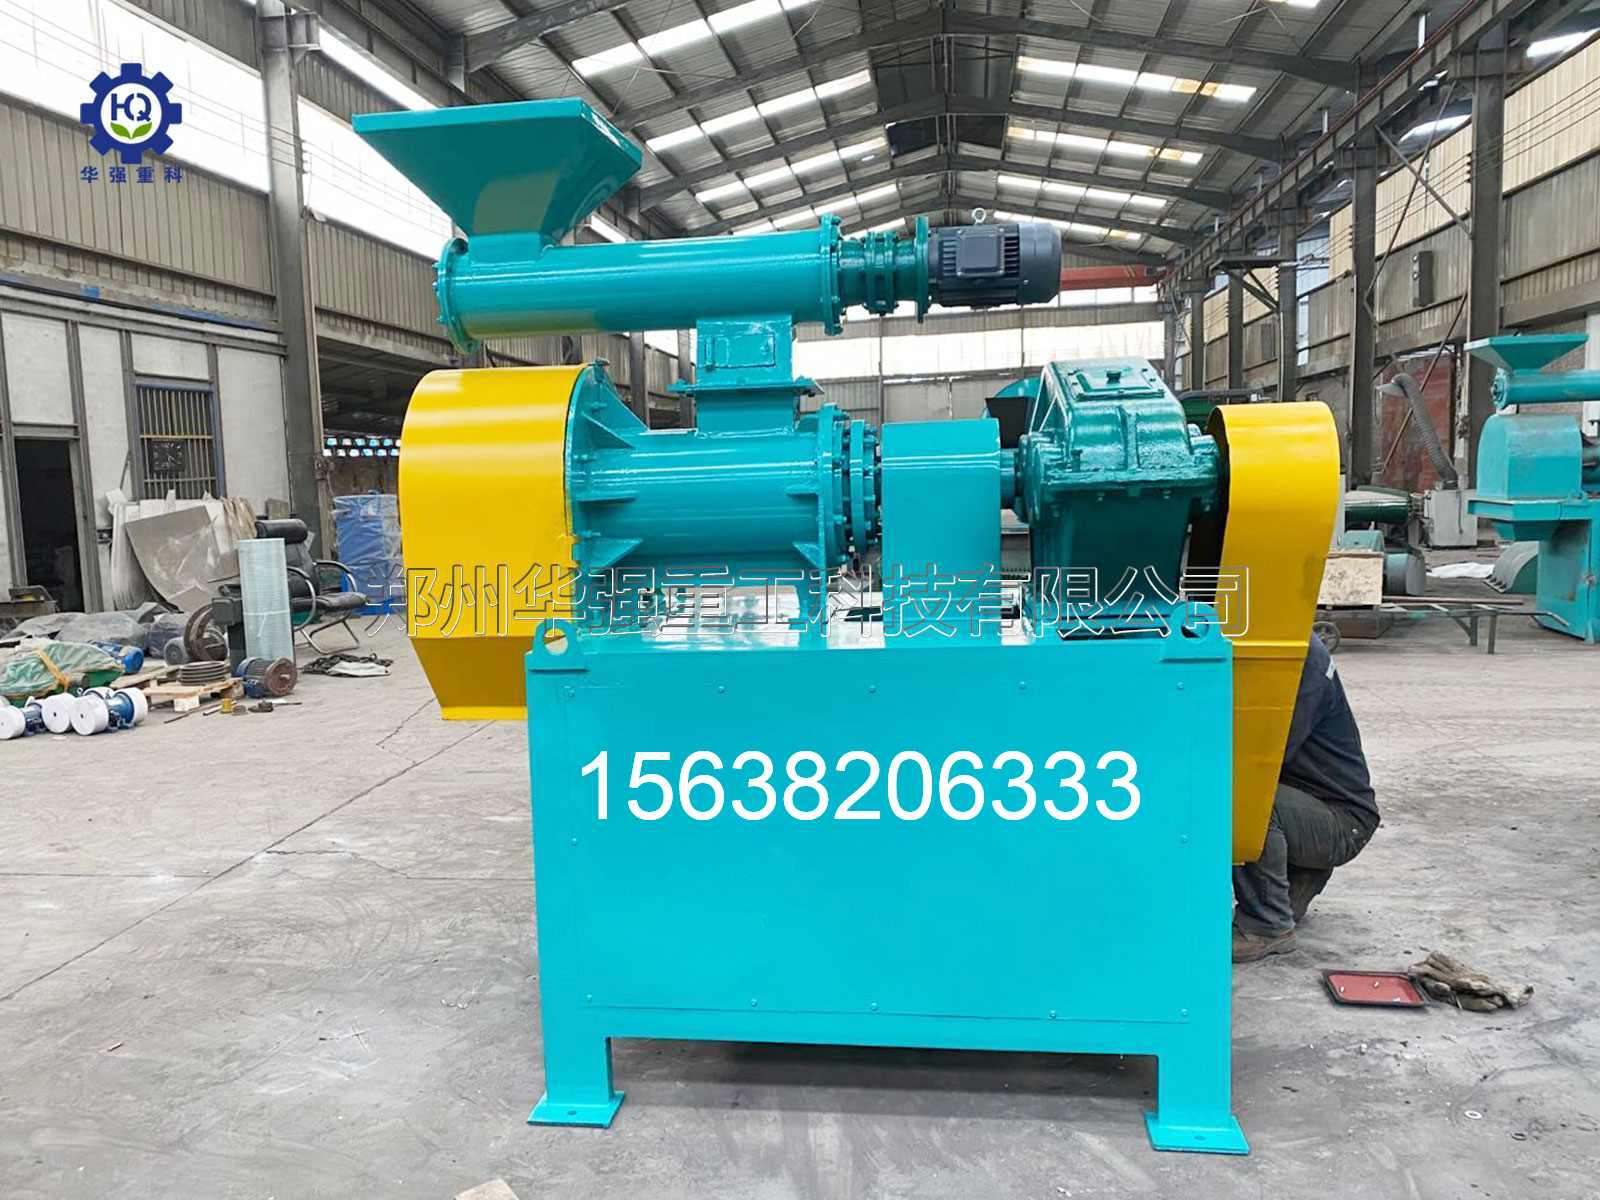
干法挤压造粒(对辊挤压、平模挤压、环模挤压等)的核心原理是依靠机械压力将粉料强制压入模孔成型,整个过程不额外添加大量水分或粘结剂。行业标准要求进料物料的含水率控制在 10%–20% 之间,绝佳区间为 12%–18%。含水率低于10%时,物料过于干燥,颗粒内部结合力不足,成型后容易松散、粉化,同时模具磨损加剧;含水率高于20%时,物料偏软发粘,挤压时易在模孔内形成"塞子",导致堵模、闷车,甚至烧毁电机。对于对辊挤压造粒机,因两辊间隙极小(0.2–0.8毫米),对水分更敏感,建议严格控制在12%–16%;平模和环模挤压机因模孔较长,可容忍稍高水分,但也不宜超过18%。
有机肥原料的水分主要来自三个方面:发酵腐熟料本身的残余含水、粉碎后回潮、以及挤压过程中可能微量添加的雾化水。控制进料水分的第一步是确保前段发酵充分——腐熟后的物料含水应降至30%以下。若原料含水偏高,需先通过滚筒烘干机或自然晾晒将含水降至20%以下,再进入挤压工段。粉碎环节也需注意:半湿物料粉碎机若喷水过多,会导致粉碎后粉料含水超标,建议采用干法粉碎或控制喷水量在5%以内。对于含纤维较多的牛粪、秸秆类原料,因其吸水性强,含水率可适当取下限(12%–15%);对于禽粪等细粉状原料,含水率可略高(15%–18%)。
实时检测与反馈是水分管理的重要一道防线。在挤压机进料口安装在线水分检测仪,每5至10分钟记录一次数据,发现偏离标准立即调整。没有在线检测条件时,可采用"手握成团、落地即散"的经验法快速判断——抓一把物料用力握紧,手松开后物料成团不散,用手指轻拨即散开,说明含水基本合适。
进料均匀性直接影响水分分布的稳定性。水分波动往往源于进料量忽大忽小,导致挤压区压力变化,局部含水偏高或偏低。建议在造粒机前配置螺旋给料机或皮带秤,保持恒定流量进料,避免因瞬时进料过多导致挤压区压力骤增、水分分布不均。
模具温度管理是干法成型中容易被忽视的环节。挤压过程中机械摩擦会产生大量热量,模孔区域温度可达60℃至80℃,这会加速水分蒸发。若模具温度过高,物料表层迅速失水变硬而内部仍软,颗粒出模后易开裂。可通过在模具外侧加装水冷夹套或定期停机冷却来控制温度,尤其在夏季高温环境下更需注意。
返料比例调节是应对水分波动的灵活手段。筛分后的不合格颗粒和细粉作为返料重新进入挤压机,返料含水通常比新料低3%至5%。当新料含水偏高时,可适当提高返料比(如从20%提至30%),利用干返料吸收多余水分,维持挤压区总含水稳定;当新料偏干时,则降低返料比,必要时微量喷水补充。
颗粒表面粗糙、粉化严重,优先检查含水是否低于10%,若偏低则增加微量喷水或提高返料比。模孔堵塞、电流飙升,检查含水是否超过20%,或原料中纤维过长缠绕模孔,需降低进料含水,必要时在粉碎工段加装筛网将纤维长度控制在5毫米以下。颗粒两端带"毛刺",通常是含水偏低导致模孔出口处物料脆性断裂,可适当微调喷水,或在造粒后增加抛圆工段修整。
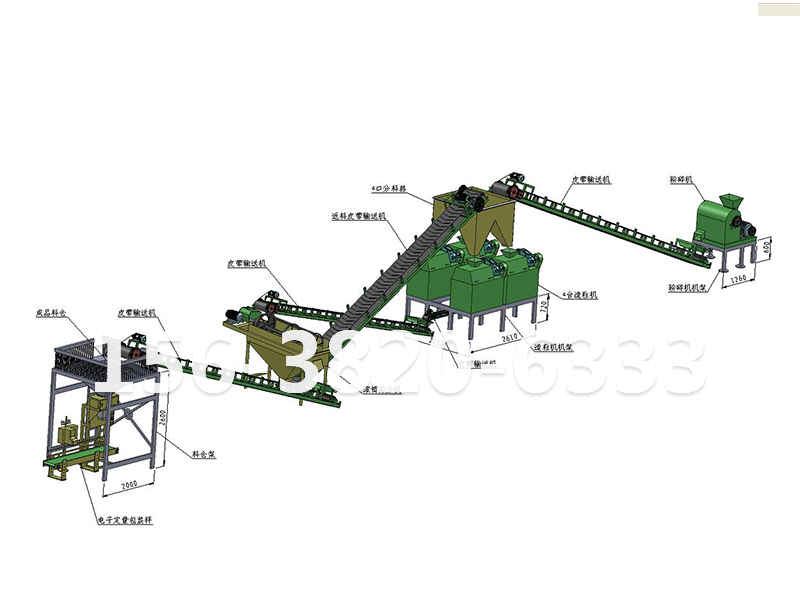
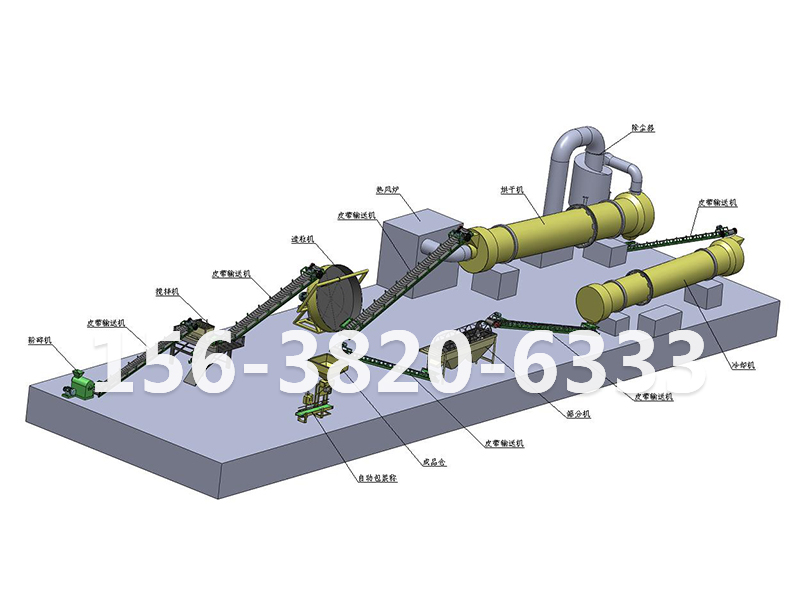
规划干法挤压造粒线时,应将水分控制纳入整体设计。发酵槽后配置滚筒烘干机,将物料含水从30%左右降至18%以下;粉碎机选用干法型,避免额外加水;造粒机进料口前设置缓冲料仓,配备料位计和变频给料机,确保恒压恒量进料。对于年产5000吨以下的小型厂,可人工取样检测水分,每班3至4次;年产1万吨以上的规模化产线,建议加装在线近红外水分仪,与中控系统联动自动调节烘干机热风量和给料速度,实现水分闭环控制。
有机肥挤压造粒机的进料水分是决定干法成型成败的关键参数,行业标准范围为10%至20%, 区间12%至18%。控制水分的核心在于前段发酵充分、干法粉碎、恒量进料和模具温度管理。只要把含水率稳定在合理区间,挤压造粒的成型率、颗粒强度和设备寿命都能达到极优状态。
 156 3820 6333