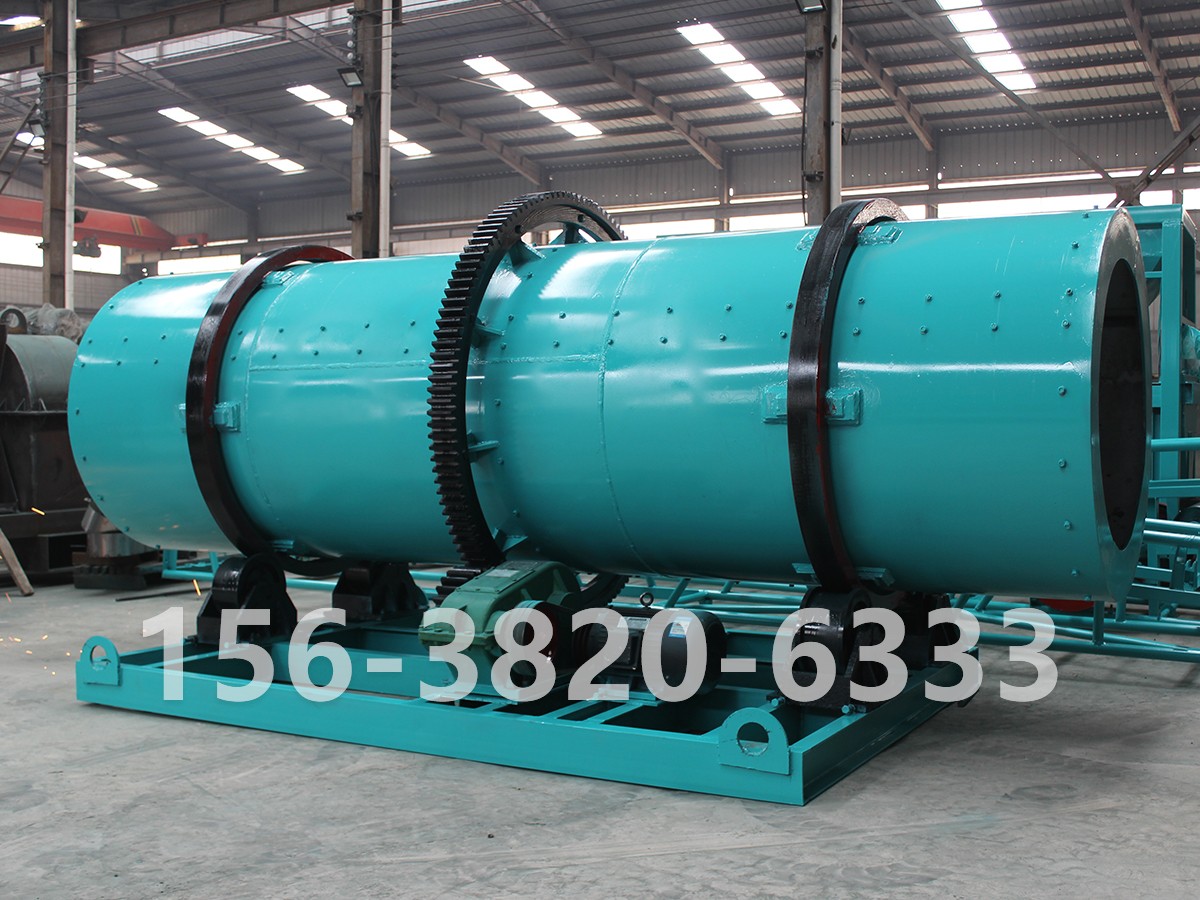
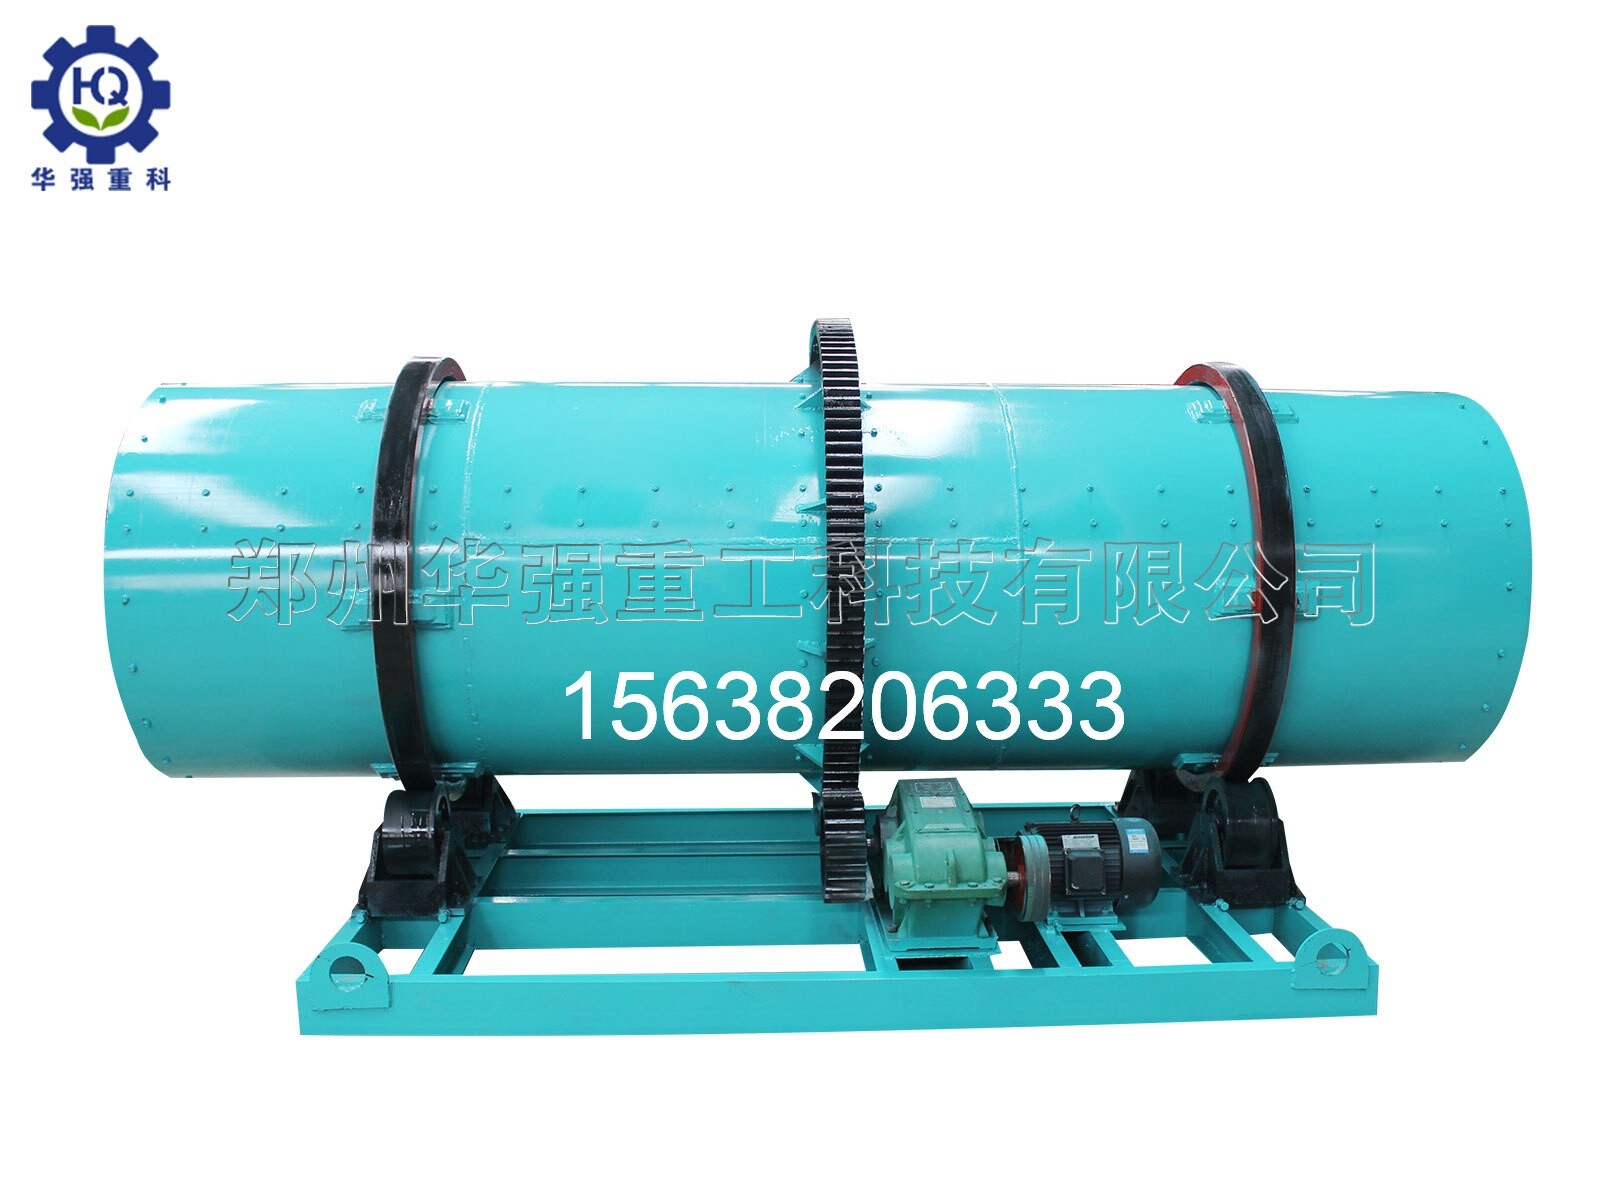
转鼓造粒机成球率低,通常不能简单归因于“设备不行”。转鼓造粒本质上是一个返料驱动、液相控制、滚动团聚的连续系统,原料状态、水分温度、返料比例、给料稳定性,以及转速、倾角、内衬磨损等因素都会影响成球效果。
先看工艺:水分、温度、返料很关键
转鼓造粒依靠物料在筒体内滚动,并在液相作用下团聚长大。水分过低时,粉料缺少液相桥联,难以成核,返料中细粉比例偏高;水分过高时,物料容易粘壁、抱团,大球增多,颗粒圆整度下降。
温度同样重要。热造粒时,蒸汽或热水能提升物料温度,增加盐类溶解度,使物料在较低水分下获得足够液相,有利于成球并降低后续烘干负担。如果蒸汽压力不足、喷嘴雾化不均,或喷淋位置不合理,也会造成局部过湿、局部过干,导致粒径分布变宽。
返料系统是转鼓造粒稳定运行的基础。细返料不足,母核不够,颗粒长不大;返料过多或大颗粒返料比例偏高,又会增加系统负荷,影响颗粒光洁度和粒径均匀性。
再看设备:转速、倾角、内衬和给料
设备参数不匹配,也会直接拉低成球率。转速过低,物料滚动不充分,成球慢;转速过高,离心力过大,颗粒容易被带起后摔碎。筒体倾角过小,物料停留时间长,易结块;倾角过大,物料排出过快,小颗粒和粉料增多。内壁衬板磨损、抄板结构不合理、给料忽大忽小,都会让成球过程不稳定。
排查顺序建议
查原料:细度是否达标,纤维是否过多,配方是否波动。
查水分与温度:水分是否稳定,蒸汽或热水添加是否均匀。
查返料:细返料比例是否充足,返料粒度是否合理。
查设备参数:转速、倾角、给料量、内衬磨损、抄板状态。
查操作稳定性:投料是否连续,液相喷入是否稳定。
如果同一台设备在原料稳定、操作规范时成球率正常,换料或水分波动后明显下降,多半是工艺问题;如果原料稳定、参数合理,但长期返料多、粘壁严重、颗粒圆整度差,则需要重点检查设备配置和磨损情况。把工艺窗口调稳,再优化设备参数,成球率才会真正稳定。
 156 3820 6333