药渣、菌渣、糖渣、酒糟、糠醛渣、木薯渣、味精下脚料……这些工业有机废渣,过去是企业的治污包袱,如今却是有机肥生产的优质原料——有机质含量高、养分齐全、价格低廉甚至倒贴。但要把这些成分复杂、性状各异的废渣,稳定变成能卖上价的颗粒肥,关键在于造粒工艺。对年产万吨级以上的规模化项目而言,转鼓造粒是目前更成熟、刚经济的主流选择。
与畜禽粪便相比,工业有机废渣有三个鲜明特点:一是来源集中、量大稳定,一个糖厂、味精厂日产废渣可达数百吨,适合规模化连续生产;二是成分差异大,有的纤维高(药渣、糠醛渣),有的含水率高(酒糟、木薯渣),有的偏酸或含盐(味精渣、糖渣),预处理工艺必须针对性设计;三是多数需要腐熟或陈化,部分废渣含残留溶剂、抗生素或高浓度有机物,直接施用存在风险,必须经过好氧发酵或稳定化处理。
这些特点决定了:小打小闹的间歇式生产难以消化持续产出的废渣,必须上连续化、规模化的造粒线。
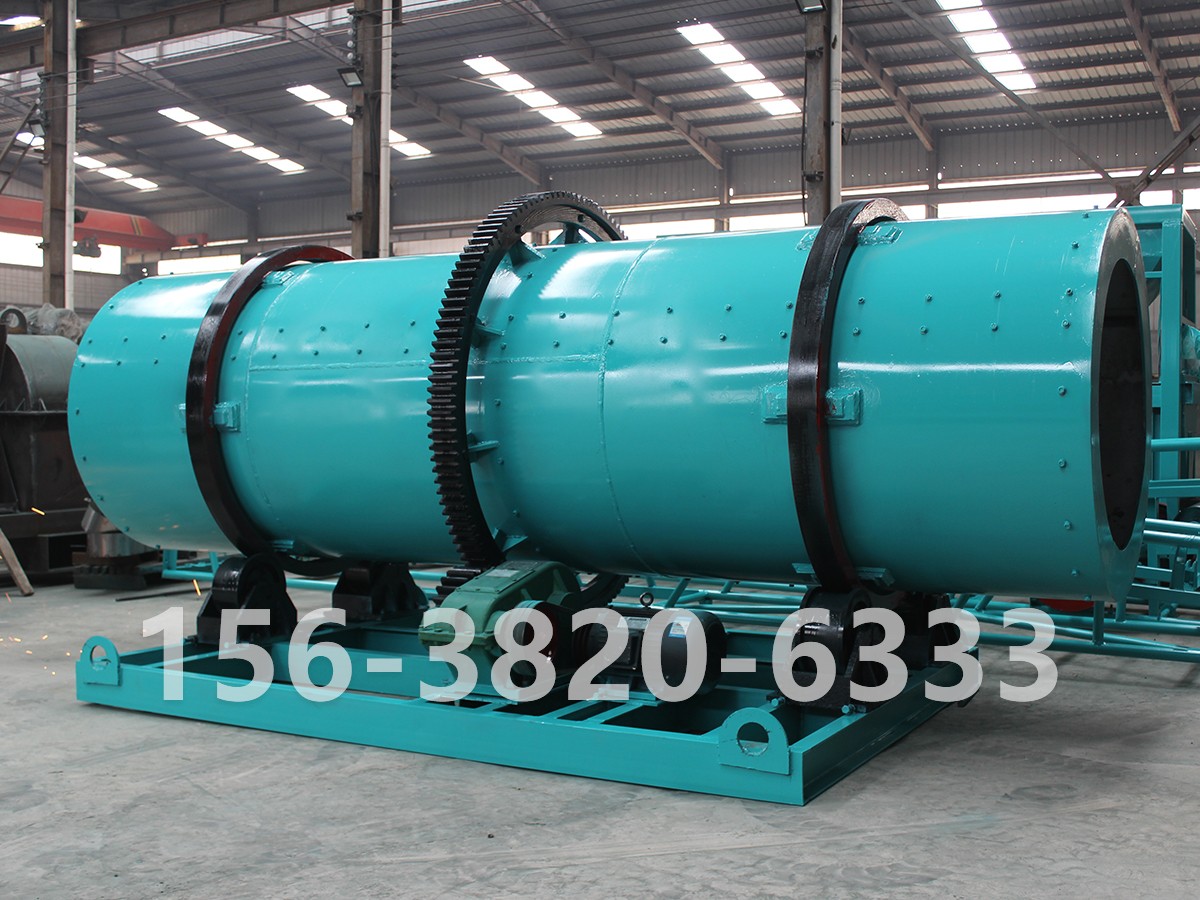
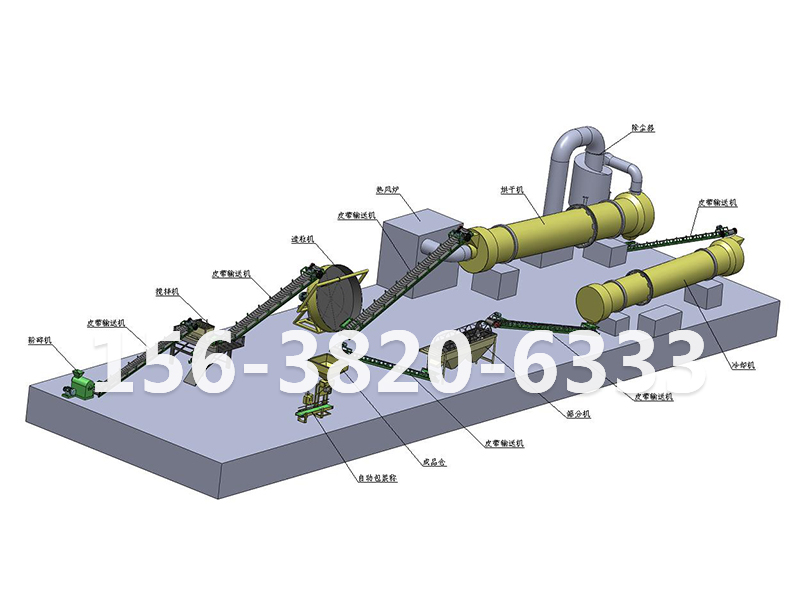
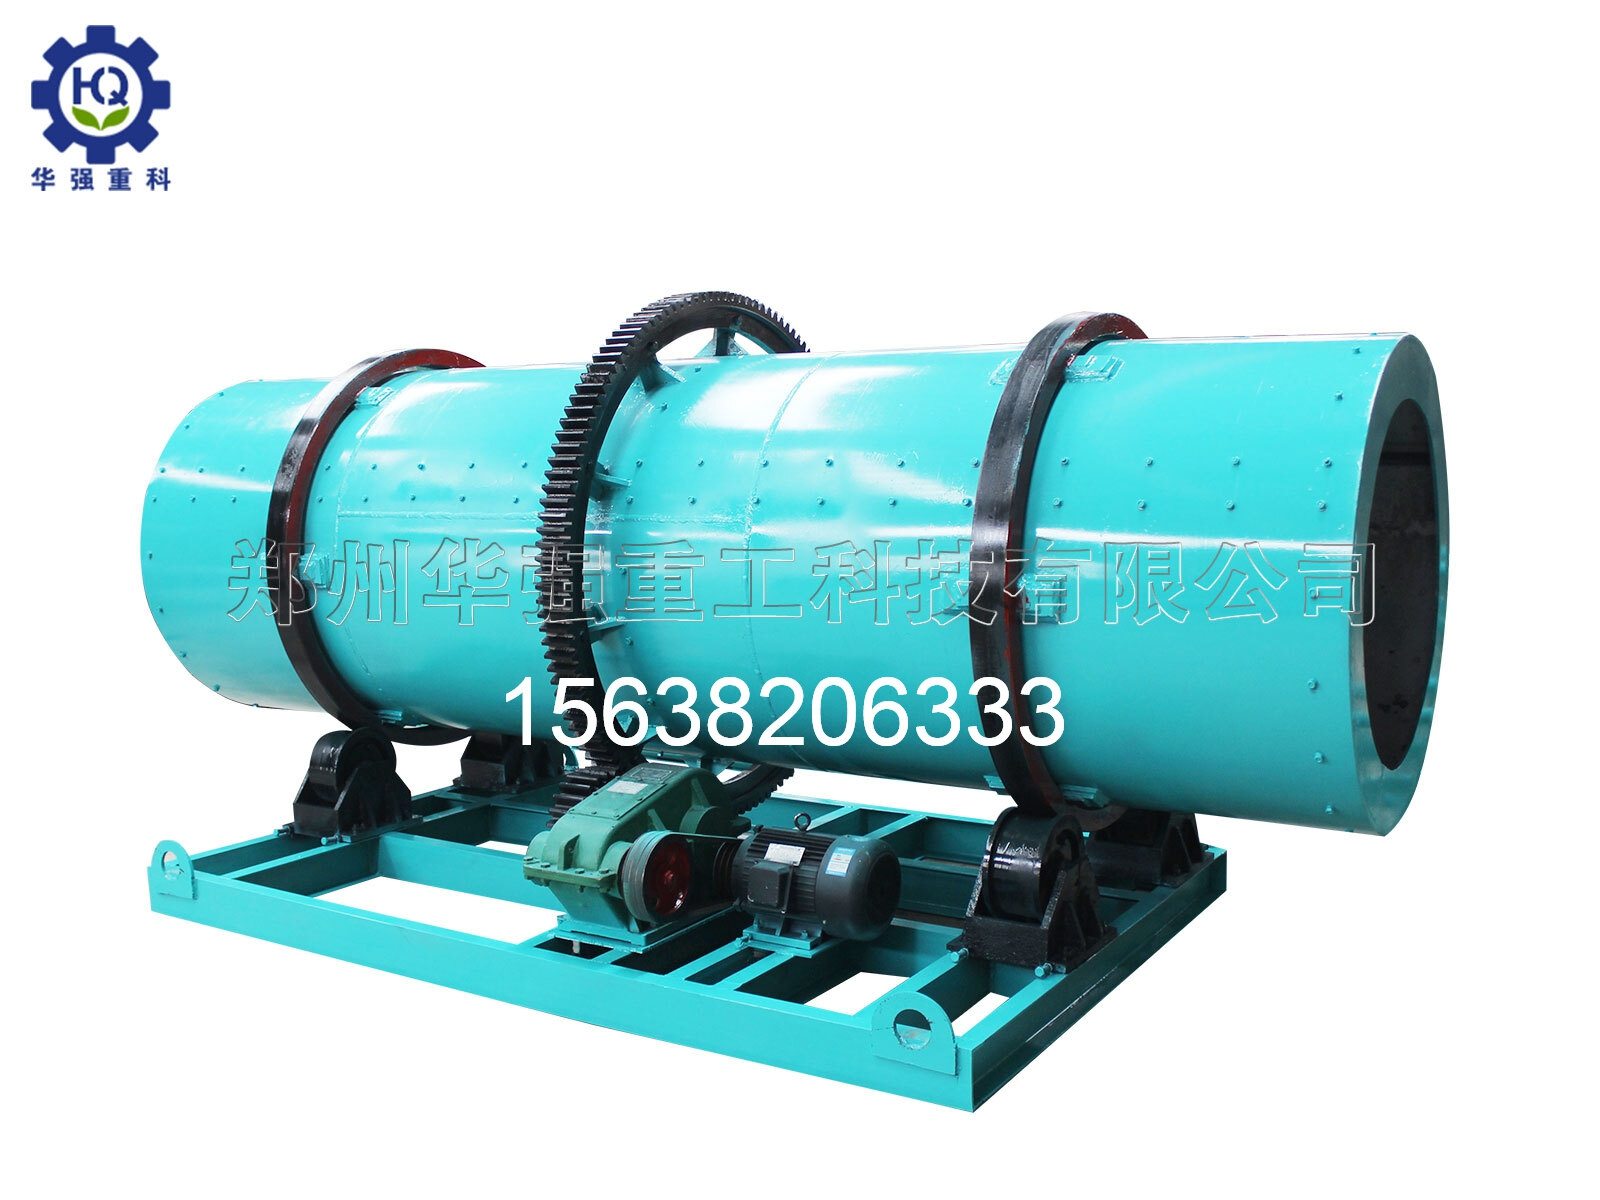
转鼓造粒机筒体直径通常1.5-3.6米、长度6-18米,以2-5度倾角低速旋转。粉状物料从进料端连续进入,筒内喷淋系统雾化喷入水或粘结液,物料被抄板不断抄起、撒落形成料幕,在滚动中相互黏附、层层包裹,像滚雪球一样逐渐长大成球,然后经后段滚实圆整后排出。
这套工艺天生为连续生产而生:物料在筒内停留3-8分钟,进出料不间断,单机时产5-30吨,一条线即可支撑年产3-20万吨的规模。对日进数百吨废渣的企业来说,产能完全匹配,不会出现"渣堆成山、处理不及"的窘境。
同时,转鼓造粒对物料适应性强——经过粉碎和水分调节的各类废渣粉料,只要在合理粘性范围内,都能稳定成球,成球率通常可达85%-95%,返料比控制在1:1至2:1即可。
规模化有机肥厂普遍采取三班倒,转鼓造粒机能扛住全天候运行,靠的是几项针对性设计:重型托轮与挡轮装置支撑筒体全部重量并限制轴向窜动,长期运行不跑偏;耐磨橡胶衬板或特殊内衬减少高纤维废渣粘壁,降低停机清理频次;齿轮传动配变频调速,启动平稳、抗负荷波动;集中润滑与可靠密封,关键轴承位适应高粉尘环境。
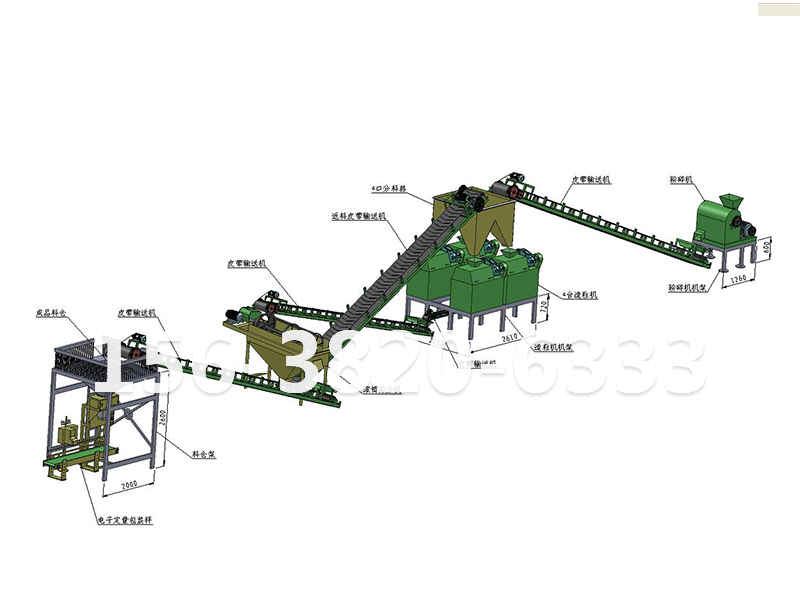
配套环节同样要连续化:前端配定量给料机+连续混合机保证供料稳定,后端接回转烘干机+冷却机+滚筒筛分,筛下细粉与大颗粒破碎后经返料皮带回流造粒,形成闭环。整线配PLC中控,实现无人值守巡检。
一是预处理要到位。 废渣需先粉碎至80目以下,含水率调至20%-30%(造粒段),粘性不足的可添加少量膨润土、木质素或淀粉粘结剂。二是喷液量精准控制,建议配流量计自动调节,过多粘壁结大块、过少成粒率低。三是烘干要平缓,进烘干机热风温度不宜骤升,避免颗粒表面开裂。四是环保必须前置,废渣发酵与烘干尾气应配旋风+布袋除尘+洗涤除臭,含盐或特殊成分的废渣还要先做无害化检测。
选型时把废渣种类、日处理量、含水率、目标颗粒粒径和成品标准报给厂家,按目标产能上浮20%-30%留余量。
工业有机废渣从"治污负担"变成"颗粒肥产品",中间隔着一道造粒关。转鼓造粒工艺以单机时产5-30吨、24小时连续作业、年产万吨级以上的规模化适配能力,成为药渣、菌渣、糖渣、酒糟等废渣资源化利用的优选路径。把预处理、造粒、烘干、环保四段做扎实,废渣处理费就能变成产品利润,实现环保与收益的双赢。
 156 3820 6333