BB肥搅拌机转速没有通用数值,它卡在两个反向约束中间:转快了尿素、二铵、包衣粒被撞碎,转慢了几种基础粒建立不起对流,CV 值压不下来。BB 肥是干粒物理掺混,不发酵、不加水、不造粒,成品颗粒本身就是"易碎货"——这和有机肥双轴搅拌机搅半湿粉料完全是两套逻辑。选转速的第一步,是先看机型,再看配方。
有机肥调质段转速可以往 25~45r/min 走,因为要剪切破团、不怕打散纤维。BB 肥不行:进机的尿素、磷酸二铵、氯化钾、缓释包衣粒都是已经成型的商品颗粒,抗压强度有限,混合过程只允许"换位"不允许"破碎"。
转速一高,桨叶线速度上去,颗粒被甩向筒壁、彼此对撞,包衣层剥落、尿素棱角磨圆,碎粉混进成品后,卸料和皮带输送阶段又会二次偏析——细粉沉底、大粒上浮,前面混得再匀也白费。转速过低则两股料流不交汇,几种料各自走各自的分层轨迹,高氮配方里尿素占比一过半,偏析尤其明显。
所以 BB 肥搅拌机的转速窗口,本质是"刚好能把料抛起来换层,又不足以把粒撞碎"的窄带。
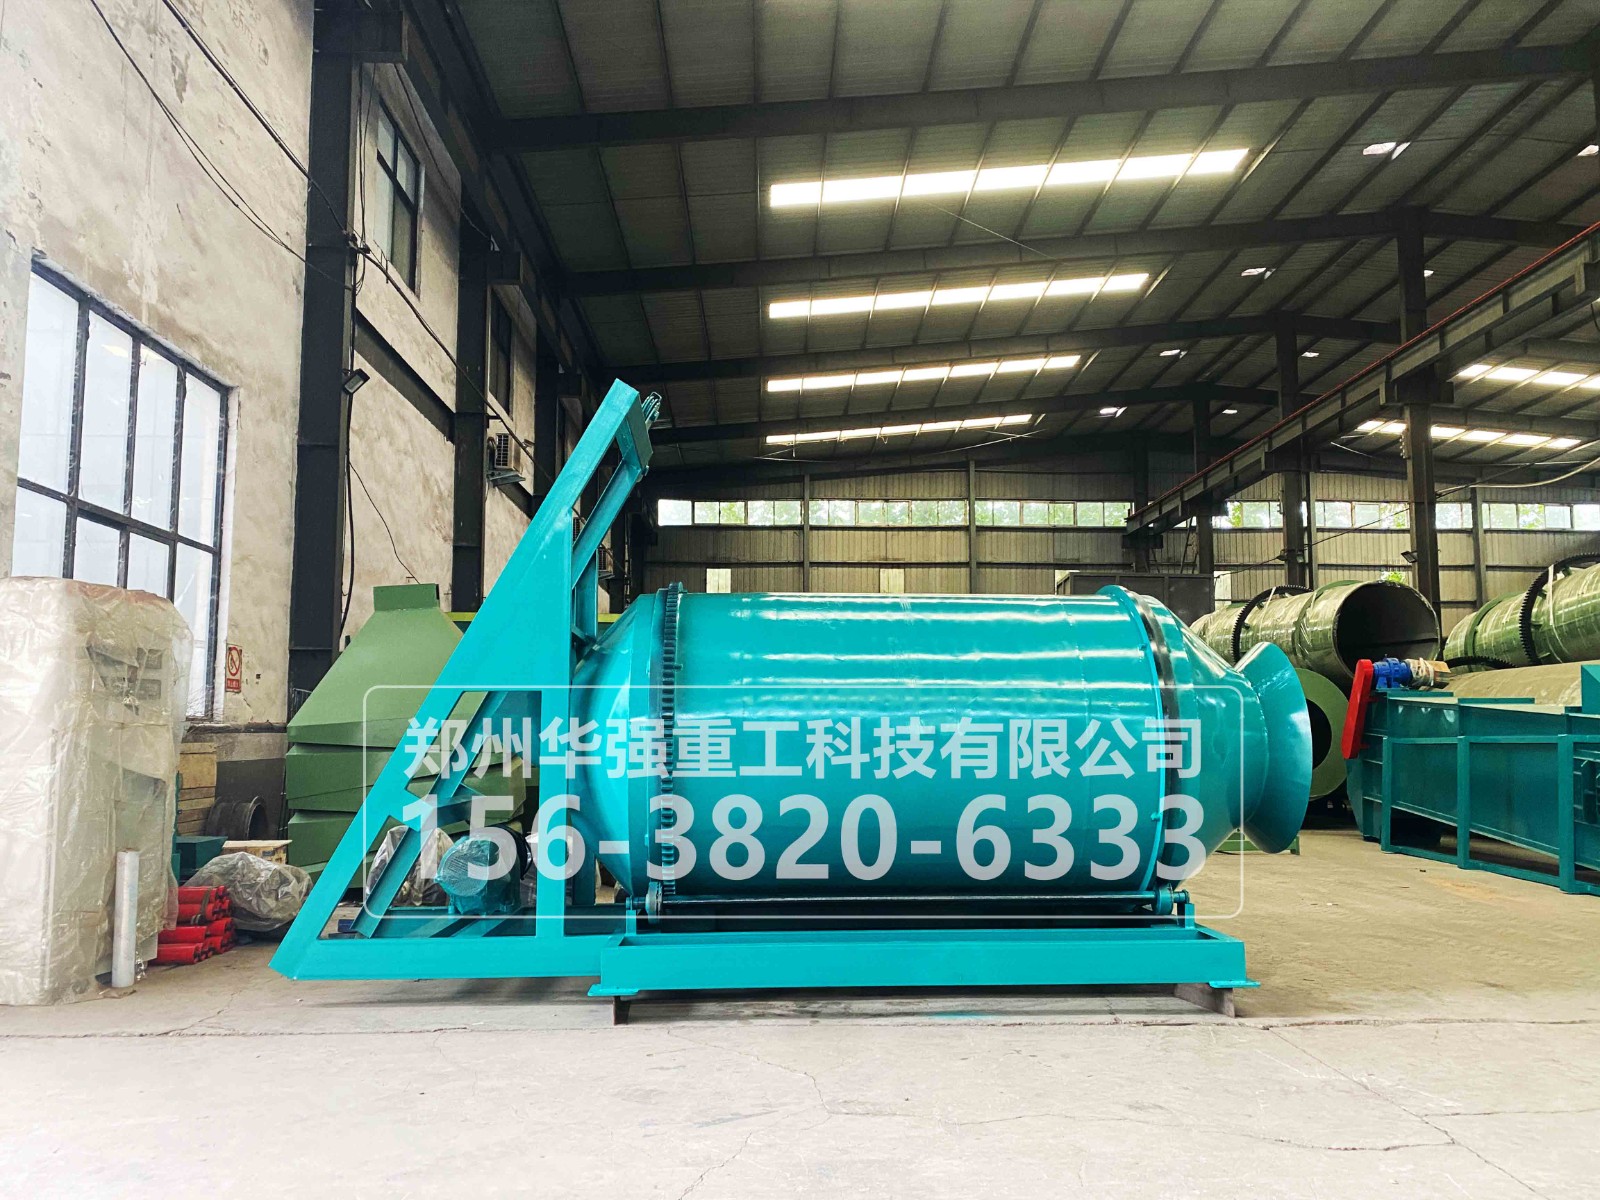
卧式双轴桨叶搅拌机:BB 肥工况常取 15~30r/min,明显低于有机肥同型机的 25~45r/min。反向双轴靠中线对撞换层,不靠高速剪切,是"混匀 + 低破损"很稳的一档。
立式重力混合机:主轴只做低速提料,多在 5~15r/min,真正混合靠物料自由落体分流,颗粒几乎不受机械冲击,破损率很低,适合掺缓释粒、包衣粒的高价值配方。
滚筒式掺混机:筒体 8~18r/min,靠内壁提升条带料滚落。转速超过临界值物料会贴壁离心,反而不翻滚,这条线比卧式更卡上限。
提升式/跌落式掺混机:斗提加上部多点落料,主机几乎不设"搅拌转速",靠落料轨迹与分流板实现掺混,多配方小批量配肥站常用。
以上均为常见区间,具体以厂家机型和带料试混为准,别拿一台机的参数套全线。
偏快:出料肉眼可见碎粉,接料白盘里一层细面;包衣粒表面发毛;颗粒抗压强度下降;筒壁撞击声变脆变密;卸料后皮带一转,细粉先沉、配方重新分层。
偏慢:混合 3 分钟后取样,上中下三点氮磷钾比例偏差大;交汇区没有翻涌"沸腾带",料贴底做圆周滑动;大粒沉底、小粒浮面;CV 值卡在 8%~10% 下不来。
还有一种假象容易被误判:靠延长混合时间补低转速。BB 肥超时混合后,比重差会让粗细粒二次分级,5 分钟的均匀度反而可能不如 2 分钟。
充满系数 0.4~0.6:槽塞太满没有抛洒空间,对流直接退化成单向推移,加转速也没用。
混合时间 2~4 分钟:到点就卸,不靠"多转会儿"补匀。
粒径匹配前置:进机前先筛分,几种基础粒粒径差控制在尽量小的区间,粒径差是偏析的重要一源头,不是转速能救的。
配方比重差:掺生物炭、腐殖酸软粒这类轻质料时,转速取窗口下限,并缩短输送距离,卸料后优先直接进包装秤。
带自家真实配方做阶梯试转:在同一充满系数下,按低、中、高三档各跑一批,每批固定 2~3 分钟,出料口分上、中、下三点取样。
记三组数:混合均匀度 CV(掺混肥常规要求 ≤5%)、颗粒破损率(优质配置可压到 1%~2% 以内)、卸料后皮带末端复测 CV(看二次偏析)。把"CV 达标且破损率不抬头"的那一档定为生产转速,再换最脆的配方复验一次。只看出料"看着匀"就锁参数,后期换配方必翻车。
BB 肥搅拌机转速不是"越快越匀",而是在抛起换层与颗粒 intact 之间找那条窄带。卧式看 15~30r/min、立式看低速提料、滚筒别碰离心临界,再配上 0.4~0.6 充满系数、2~4 分钟混合时间和粒径前置筛分,CV 与碎粒率才能同时达标。带料阶梯试转、把三档数据记全,比照抄别家参数靠谱得多。
 156 3820 6333