有机肥、养殖粪污、菌渣秸秆这类生产中,粉碎机三天两头糊筛、闷车、卡死,是现场很让人头疼的故障。多数人的刚开始反应是"喂料太快"或"筛网选小了",于是放慢投料、放大筛孔,产量跟着掉一半,堵料却照旧。其实,反复堵料的根源往往不在操作,而在选型——立式与卧式粉碎机的设计逻辑截然不同,用错了机型,再怎么调参数都是治标。
卧式锤片粉碎机的粒度是靠底部筛网"卡"出来的:能穿过筛孔的排出,穿不过的留在腔内继续被打。这套逻辑处理干燥、脆性物料没问题,但遇到含水率偏高的物料就会失灵——湿粉受挤压后黏附在筛孔壁上,越积越厚,有效过料面积越来越小,产量断崖式下跌,电机负荷却一路飙升。堵到一定程度只能停机拆机清筛,一个班拆两次很常见。
更麻烦的是,筛网堵塞后粒度也失控:部分物料在腔内被反复挤压成团,勉强挤出去的还是大颗粒,成品粗细不均,下游造粒或掺混跟着受影响。行业内的经验值是含水率超过 30%,带筛网机型的糊堵风险显著上升。
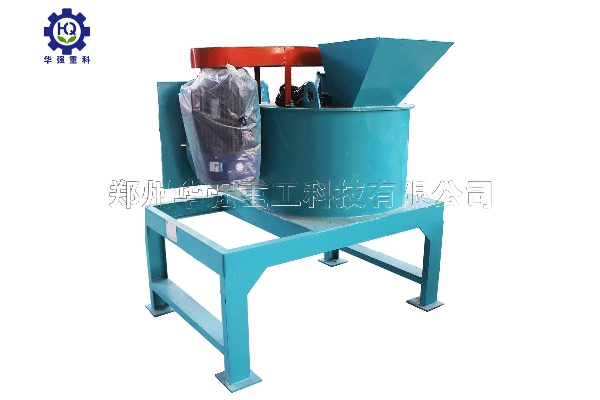
立式粉碎机采用垂直转子结构,物料从上部进料口落入粉碎腔,在高速旋转的锤头、链条与内壁衬板之间被反复打击、剪切、碰撞,达到粒度后靠自重、气流和离心力从下部排出,整个通路不设底部筛条或采用大间隙栅条。
没有筛条,湿料就没有可以附着的载体,糊堵这个故障从结构上被绕开了。同时垂直落料依靠自重给料,不像水平进料那样容易在进料口架桥、堆积。对鲜鸡粪、猪粪、腐熟料这类物料,无筛条带来的直接收益是连续运行时间大幅拉长,清堵停机次数明显减少。此外,立式机腔体内壁多采用聚丙烯板内衬,表面光滑、摩擦系数低,可进一步缓解湿粘物料的粘附,且内衬板可拆卸更换。
取消筛网后,粒度由锤头与衬板之间的间隙、锤头排布密度和转子线速度共同决定。主流立式粉碎机的锤头采用可拆可调结构,通过增减垫片或更换安装位置,把间隙控制在 1~10mm 范围内。间隙调小,物料被剪切次数更多、出料更细;间隙放大,通过量更大、粒度偏粗但产量更高。这种机械调节方式比换筛网省事,也不存在筛网易损问题。经验规律是:物料越湿,间隙越要适当放大;物料越干、要求越细,间隙可以收小,配合提高转子线速度,出料粒度可稳定控制在 0.5~3mm,满足有机肥造粒前的物料要求。
并非说卧式机不好,而是要放到对的位置。卧式机水平布置的转子便于设置剪切刀具和防缠绕机构,对干硬结块物料(如干鸡粪块、豆粕硬块、木屑、稻壳、干玉米芯)采用重锤冲击,粉碎力更大,破碎更彻底;配合筛网时粒度分布更集中、形状更规则,适合对粒度均一性要求高的场景。可以说,卧式机的问题不在设计,而在被拿去处理高湿粘性物料。
一是按含水率分界:物料含水率在 20%~55%、尤其是腐熟粪污、沼渣、菌渣等高湿粘性料,优先选立式无筛底机型;干料、低纤维、追求粒度统一的场景,可考虑卧式带筛网方案。二是看纤维含量:长纤维物料在卧式水平转子上易缠绕导致卡死,立式多层刀片交错布局对纤维的劈裂剪切更友好。三是算综合账:同等产能下立式机配套功率通常更低,以时产 3~5 吨为例,立式机型约 22kW,卧式半湿机型需 30~37kW,长期运行的电费差异可观。
反复堵料先别怪操作,先问自己:物料含水率超过 30% 却买了带筛网的卧式机,这就是病根。湿粘料选立式无筛底,干硬料选卧式带筛网,选对了机型,堵料问题能解决八成。
 156 3820 6333