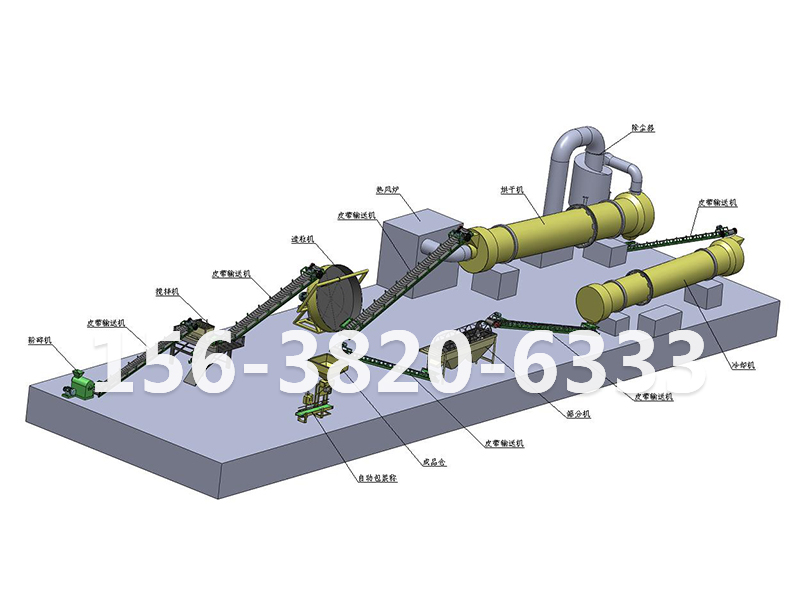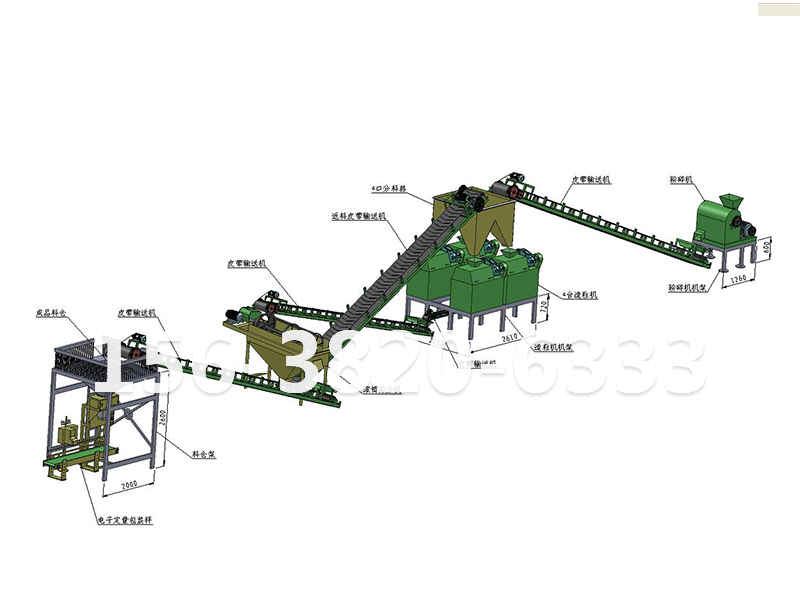
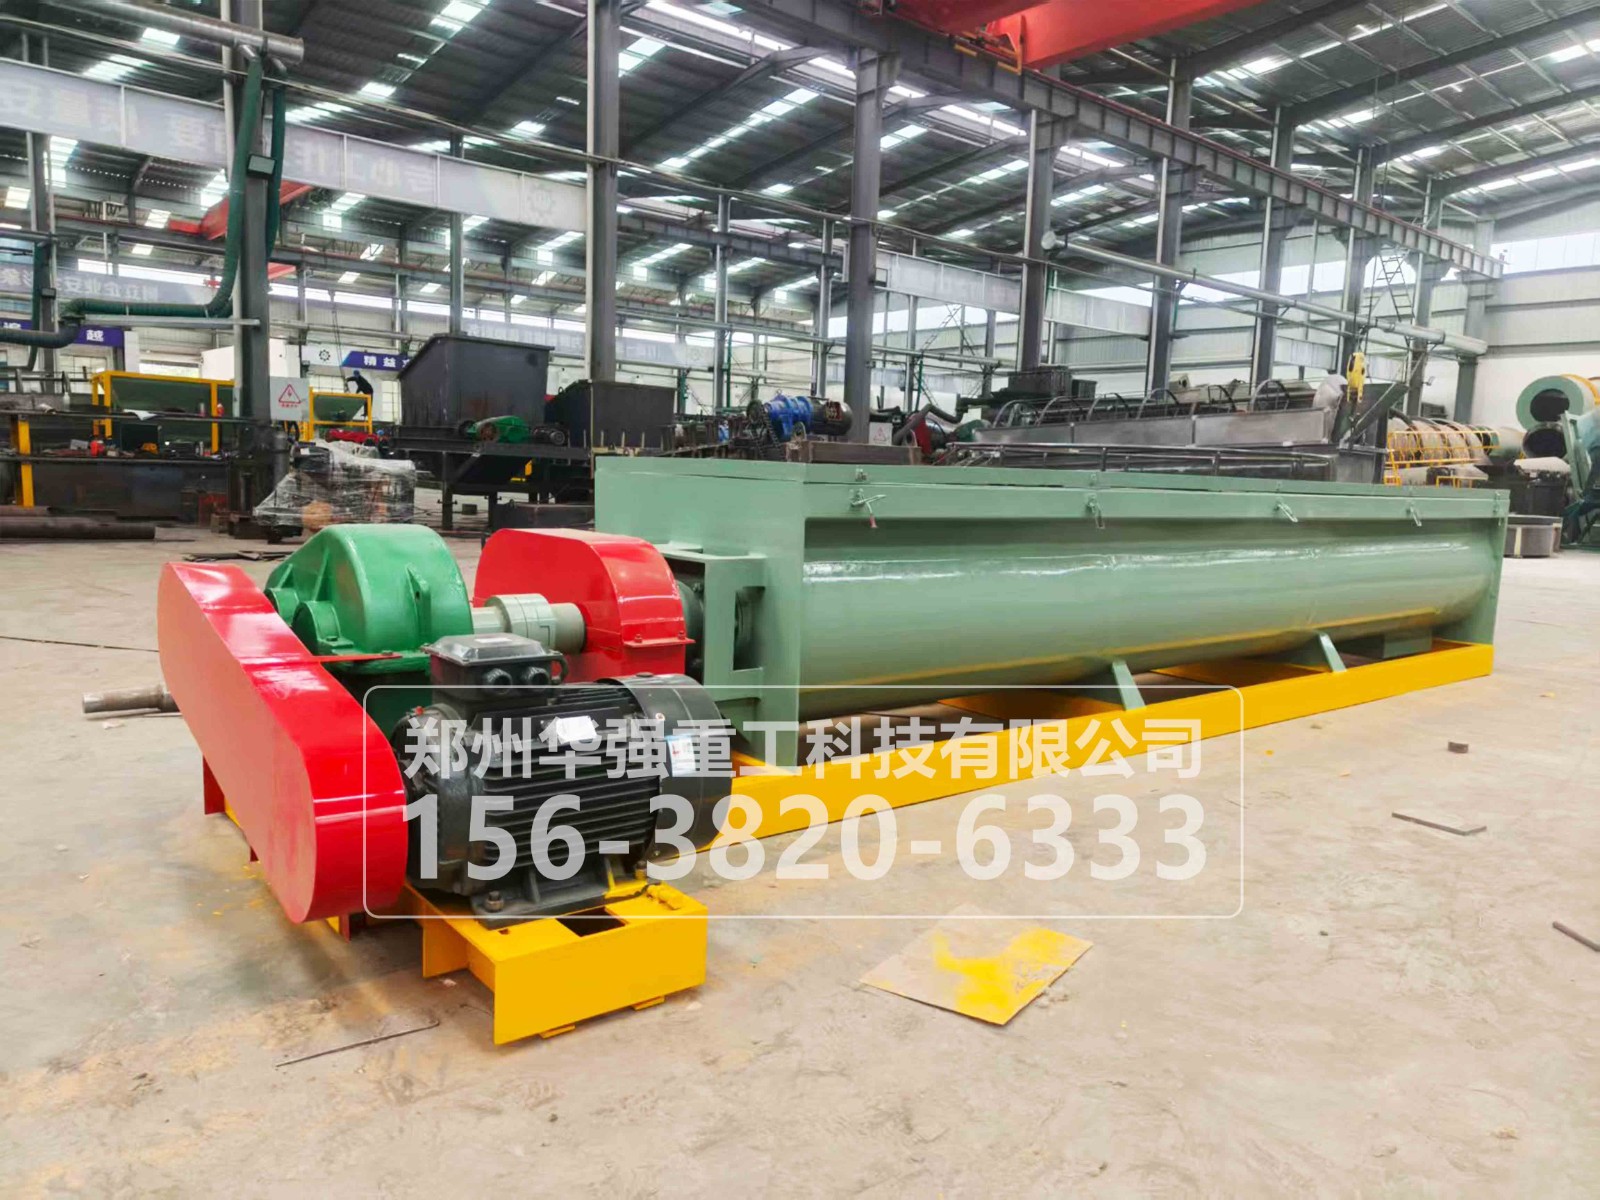
双轴搅拌机工作原理里很容易被人误解的,是“对流”两个字。它不是把料搅得快、转得猛,而是让槽内同时形成两股方向相反的料流,并在中线持续对撞。一根轴只能带着料绕圈,两根反向轴才能让物料左右换轴、上下换层、前后换批。理解这一点,比记桨叶角度和电机功率都重要——现场九成“混不匀”,不是马力不够,是那股对流根本没建立起来。
把一撮鸡粪秸秆混合料从进料口投进去,它的轨迹大致是这样:
0~20 秒·分层:料落在槽体一侧,湿粪沉底、干秸秆浮面、菌剂还聚在局部,此时是明显分层状态。
20~60 秒·被抬起:左轴桨叶从底部把料向上兜,右轴同时向下压,这粒料第一次离开底层,被抛进两轴中间的交汇区。
60~150 秒·反复换轴:它在交汇区被对面桨叶接住,甩向另一侧槽壁,贴壁刮回,再被推回中线。这几十秒里左右换轴若干次、上下翻层若干次,干湿料、返料、菌剂在每一次换手里重新分摊。
150~180 秒·匀化出料:雾化补湿只在抛起层形成后介入,再翻半分钟把水分摊平,随后被螺旋角平稳推向气动卸料门。
所谓“图解”,画的就是这条不是直线、而是来回折返的三维轨迹。物料若从进到出只走一条直线,说明只有输送没有对流。
两轴反向且近乎等速。同向转等于两根轴一起把料往一个方向推,中线没有对撞,只剩单向输送;反向转才会在交汇区形成速度差。部分机型做微差速,是为了让交汇区不出现周期性“料堆停顿”。
桨叶相位错开、互不碰齿。两轴桨叶在轴向错开一定角度,转到中间时一方的叶尖刚好穿过另一方叶隙。相位装反或检修后装错,交汇区会变成“顶料区”,料被两头顶住不翻,电流还往上飙。
槽内留得出抛洒空间。充满系数一般控在 0.4~0.6。这是最反常识的一条:装得越满不等于产量越高——满槽后物料没有抛起高度,桨叶只在料堆里硬推,径向翻滚消失,对流退化成单轴式圆周运动,3 分钟出来还是一头干一头湿。想提产,靠加长槽体或提转速窗口,不靠把槽塞满。
常用 25~45r/min。低于下限,桨叶只推不抛,料贴底走;高于上限,离心力把物料甩到槽壁形成一圈贴壁环,中间反倒空了,两股料流撞不上,电耗上去、均匀度下来。
半湿有机肥偏下限取稳,干法造粒前的干粉料可略取上限;同一台机换物料就换转速,别一副桨叶打天下。混合时间也不是越长越匀,粉料 2~3 分钟、半湿料 3~5 分钟到点就放,超时后比重差会让粗细料二次分层。
一头干一头湿 → 轴向对流弱:查两轴转向、桨叶螺旋角是否装反
抱轴粘壁、越搅越糊 → 贴壁刮料失效:查叶壁间隙与衬板是否磨光
喷水就结泥团 → 抛洒层没形成就喷液:把喷淋时序挪到对流建立之后
卸不干净、下批串料 → 出料段桨叶相位与卸料门开度不匹配,非混合问题
顺着“哪股流没起来”倒查,比直接加转速、加水量、延长混合时间都省事。
双轴搅拌机的“对流”,是反向轴造对撞、错位桨叶造换手、半槽空间造抛洒三者叠出来的结果。一粒料在槽里折返得越充分,碳氮比、含水、菌剂才摊得越匀。把时间轴、充满系数和转速窗口这三件事卡住,后面发酵升温和造粒成球率才有稳定的底子。
 156 3820 6333