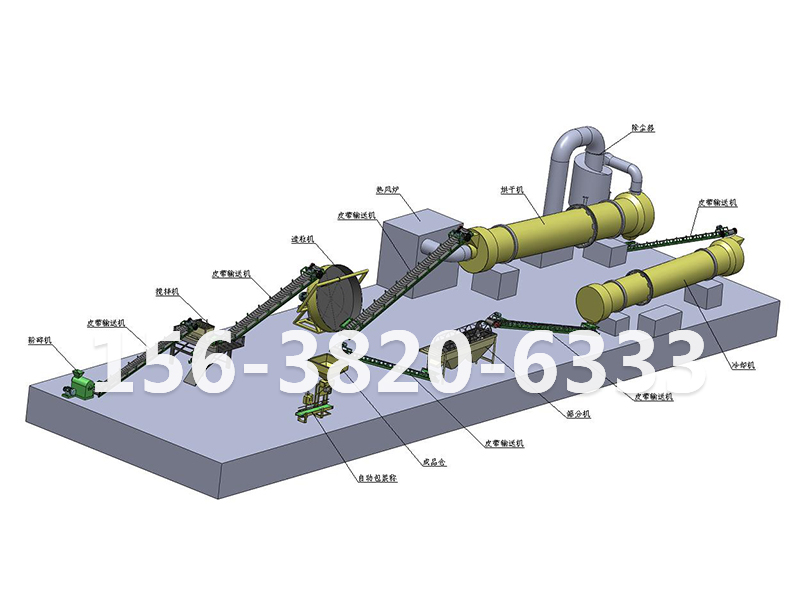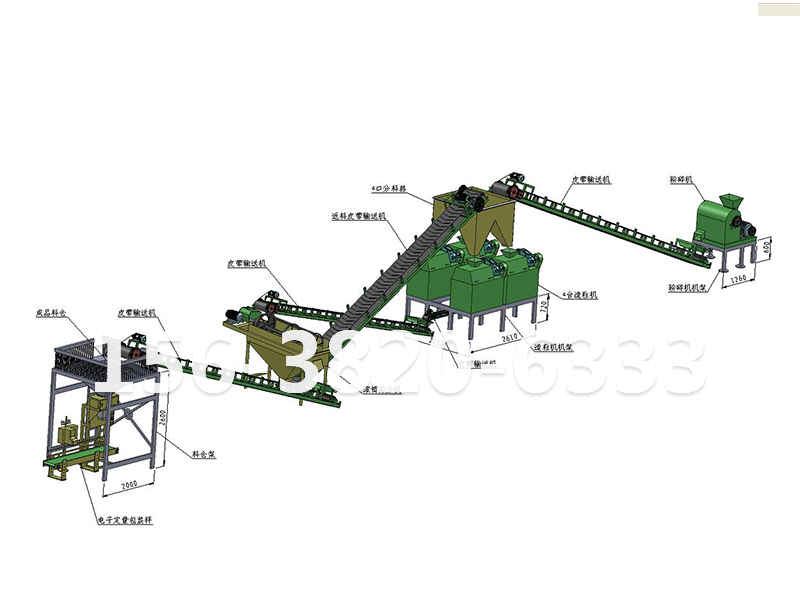
颗粒线跑顺之后,真正考验管理的是筛分底下那一堆细粉。不少厂子把筛下粉一筐倒回造粒机,结果成球率越跑越低、同批袋袋养分不一样,还查不出毛病。结论先说:细粉最稳是回到「立式圆盘搅拌机进料端」,按批次计量、和当批新料一起重新均化补液,再进造粒机;不要直接回造粒机主机,也不要倒回配料秤斗。闭环断不掉,多半断在「无计量直倒」和「细粉、大块混一路」这两处。
筛分出来至少三股料,去向不同:
筛下细粉 → 主回路,进独立返料仓,回立式圆盘搅拌机进料口;
筛上大块 / 不合格大球 → 先破碎再单独回,别和细粉共用一根螺旋,否则大块富钾、细粉富氮,一混就偏;
头尾料、换配方过渡料 → 单独接出,不进主批次,送检样从中间段取。
除尘负压收下来的细粉也按线别回送,别混回总料仓——这台设备带双线时,回粉混送和「一台机带两条线串料」是同一个坑。
细粉不是「小一号的成品」,它已经受过一次挤压或滚圆,含水、粒度、养分分布都和新料不一样:
轻细粉往往富氮,大颗粒富钾,无计量循环几遍,细粉越攒越偏,正好撞上有机无机复混肥「氮磷钾分层」那篇的结论;
细粉比表面积大、偏干,直接回造粒机主机等于抢液,喷液量按新料固定比例走就会局部过湿结团、局部过干粉化;
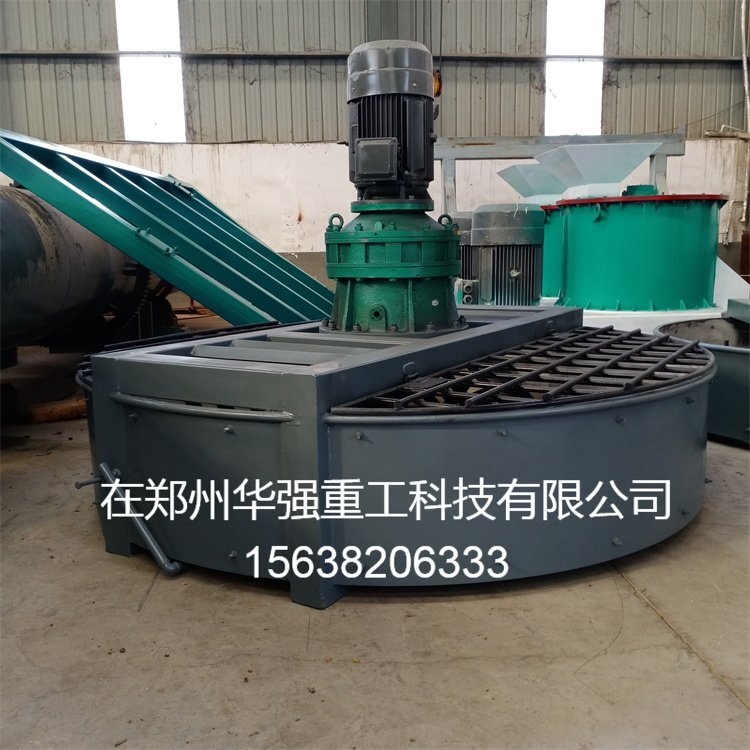
回立式圆盘搅拌机才能把返料和新料重新打散、重拉混合均匀度,CV 值稳到 ≤5% 再卸料,养分才不漂。
还有一笔隐性账:无计量回料等于配方实际变了,批次报表对不上投料,验厂比颗粒不圆更麻烦。
自动配料系统(新料+微量小秤)→ 缓冲仓 → 立式圆盘搅拌机(新料 + 计量返料 + 雾化喷液)→ 造粒机 → 筛分 → 成品 / 返料仓 → 螺旋秤 → 回搅拌机
现场 SOP:
筛下细粉进独立返料仓,不落地、不混大块;
返料仓下配螺旋秤或批次称重,按成品量 15%–25% 设定掺比;
返料与新料同时进盘,混合 3–5 分钟,取样测 CV 再卸料;
卸料进造粒机缓冲仓,进料波动控 ±10% 以内,和主机做联锁启停;
换配方:返料仓清空或单独标批次号,头 3–5 分钟 出粒隔离;
报表记配方号、返料批次、掺比、混合时间、CV 取样、喷液量、清仓确认人。
很容易错的一笔:喷液还按新料重量的 5%–8% 固定喷。返料进盘后,基准得换成新料 + 返料总重;偏干细粉可微补水,带液湿返料要减喷,否则盘里起小球、粘衬板。盘体填充率保持 40%–60%,搅刀离盘间隙别留死区。干法对辊线和湿法搅齿线回料位置一样,差别在喷液:对辊线返料偏干要卡含水窗口,搅齿线返料带液要防过湿结团,别拿一张参数表套两条线。
采购立式圆盘搅拌机别只写「时产 X 吨、盘径 X 米」,把这几项落进条款:返料计量精度与掺比上限、混合均匀度 CV 口径、同批上中下三层取样的总养分偏差(按复混肥标准)、成球率与返料循环倍率(别越循环越多)、换配方清仓 SOP 与头袋隔离、双线时分线返料与批次报表字段。只验收「能混能卸」,投产后很常补的就是返料秤和分线螺旋,比一次配齐贵。
 156 3820 6333